


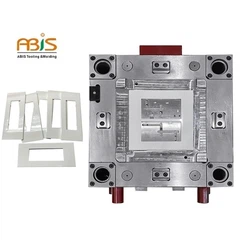



Vad är CNC-aluminium?
Jag får frågan om aluminiumverktyg minst en gång i veckan. Vanligtvis från någon som blev citerad sex siffror på en stålform och nästan ramlade ur stolen. Så här är affären med CNC-aluminium i gummiformning.
Aluminium är mjukare än stål. Det vet alla. Vad folk inte alltid tänker igenom är vad det betyder att en form som sitter i en het press blir stängd tusen gånger om dagen. Skiljelinjen tar stryk. Avstängningarna slits. Efter ett tag jagar du flash som inte fanns där för sex månader sedan.
Men aluminium leder också värme ungefär tre gånger bättre än verktygsstål. Det är inte någonting när du försöker härda gummi jämnt över en del. Jag har sett kompressionsformar där byte från stål till aluminium slog trettio sekunder av cykeln. Kunden trodde det inte förrän vi körde siffrorna på hans kvartalsresultat.

6061-T6 är vad de flesta butiker söker efter. Det finns överallt, det bearbetar förutsägbart, och det bryter inte banken. Vi bytte ett medicinskt packningsprogram från 7075 till 6061 förra året eftersom 7075:an gnagde på oss under utkastningen. Kundens blandning hade något aggressivt fyllmedel i sig. Ibland är det "bättre" aluminiumet inte bättre för din specifika tillämpning.
Det verkliga samtalet kring CNC-aluminium handlar inte om materialegenskaperna. Det handlar om pengar och tid. En stålform för en komplex tätning kan vara i tolv veckor och kosta norr om fyrtiotusen dollar. Samma geometri i aluminium kommer in på kanske tolv tusen och skickas om tre veckor. För en prototypkörning eller en produkt som kan förändras efter kundfeedback, gör aluminium CFO glad.
Där detta faller samman är produktionsvolymen. Jag lät en kund köra en aluminiumform i arton månader eftersom han inte ville spendera på stålverktyg. Mot slutet hade han byggt om den formen två gånger och fick dimensionell drift på sina delar. "Besparingarna" förångades. Vi skar till honom ett stålverktyg och han har kört det i fyra år utan att röra det.

Butikerna som utför detta arbete är inte specialiserade aluminiumhus. De flesta formtillverkare skär båda. CNC-utrustningen bryr sig inte om vad som sitter i skruvstädet. Skillnaden ligger i programmeringen-aluminium vill ha högre spindelhastigheter och du kan vara mer aggressiv med matningshastigheter. En bra programmerare anpassar sig. En medioker kör aluminium som om det är stål och undrar varför finishen ser grov ut.
Reparation är verkligen lättare på aluminium. En kläm på en stålhålighet innebär att skicka ut den eller bryta ut EDM. Aluminium kan du TIG-svetsa, blanda med en formslip och vara tillbaka i produktion samma dag. Jag har gjort akuta reparationer klockan två på morgonen eftersom en pressoperatör tappade en kärnstift. Kunde inte göra det med härdat stål.
Biltätningskillarna kom på detta för tjugo-udda år sedan. När din kund vill ha designupprepningar på en åtta-veckors tidslinje och du citerar sexton veckor för stålverktyg, hittar du ett annat sätt. Aluminium blev på det andra sättet. Den medicintekniska industrin tog upp det senare av liknande skäl-FDA-inlämningar går snabbare när du inte väntar på verktyg.

Transfergjutning fungerar bra med aluminium. Formpressning fungerar bra. Formsprutning för gummi blir svårare eftersom du har att göra med högre tryck och aluminiumet kan böjas om väggarna inte är tillräckligt tjocka. Flytande silikon är ett helt annat djur och det mesta av det arbetet stannar i stål.
Inget av detta betyder att aluminium är bättre eller sämre än stål. Det är ett annat verktyg för olika jobb. Misstaget är att behandla det som ett billigt substitut när det faktiskt är ett annat förhållningssätt till problemet. Ibland passar det tillvägagångssättet. Ibland gör det inte det. Att veta vilket som är vilket-som är jobbet.