





Vad är kylledningar?
Kylledningar i speciella formapplikationer
Jag har jobbat med mögel i 18 år nu. Tillbringade det första decenniet i en fångenskapsbutik i Michigan med bilar. De senaste åtta åren konsultverksamhet, mestadels medicin och konsumentelektronik. Om det är något som skiljer de butiker som tjänar pengar från de som inte gör det så är det att svalka. Inte det tjusiga man läser om i facktidningar. Bara grundläggande, genomtänkt kyllinjelayout.
De flesta leverantörer av formsprutningsverktyg kommer att berätta för dig att kylning står för 60-70 % av din cykel. Den siffran svävar runt i branschen som gospel. Den verkliga siffran beror på väggtjocklek, harts och cirka femton andra variabler. Jag har sett tunna-väggar förpackningsformar där kylningen var 80 % av cykeln. Körde ett tjockt snitt bilhus en gång där det var närmare 45%. Poängen är att de generiska procentsatserna inte hjälper dig mycket. Det som hjälper är att förstå värmeflödet i din specifika del.

Precisionsverktyg kräver exakt termisk hantering.
Drill-and-Plug Reality
Konventionell kylning är borr-och-plugg. Du tar ditt formblock, sätter det på kvarnen eller pistolborren och gör raka hål. Anslut dem med korsborrar eller externa slangar. Sätt i ändarna du inte behöver. Denna metod fungerar. Det har fungerat sedan min far var i den här branschen. Verktyget är billigt, vilken butik som helst kan göra det, och när något täpps till kan du riva ut det.
Problemet dyker upp när geometrin blir komplicerad. Jag jobbade ett jobb förra året-konsumentelektronikhölje, många kurvor, nominell vägg 1,2 mm med bossar ner till 0,8 mm. Industridesignern hade noll intresse för vad jag faktiskt kunde coola. Kärnsidan hade kanske 6 mm stål bakom kaviteten i tre olika zoner. Du kan inte sätta en 10 mm kanal där. Du kan inte lägga en 6mm kanal där heller, inte med någon säkerhetsmarginal.
Det vi slutade med var en kombinationsstrategi. Bubblar i de djupa kärnorna, bafflar där vi hade tillräckligt med kött och en konform insats på den värsta hot spot. Den konforma biten lade 11 000 $ till verktygskostnaden. Kunden ville först inte betala. Sedan visade vi dem skillnaden i cykeltid
-14 sekunder med konform kontra 22 utan. De betalade.
Konform kylning-när det är vettigt

Metall 3D-utskrift förändrade denna verksamhet. För tio år sedan var konform kylning en kuriosa, något man skulle se på en mässa och tänka "det är snyggt." Nu erbjuder alla större tillverkare av anpassade formsprutningsformar det, eller borde. Tekniken mognade. Priserna sjönk. Ledtiderna blev rimliga.
Materialen fungerar. Jag har kört MS1 maraging steel inserts förbi 400 000 skott utan problem. H13-utskrifter blir bättre men pulvermetallurgin är fortfarande inte där för hög-slitage enligt min erfarenhet. För kärnor och kavitetsinsatser som inte ser direkt gatekollision håller tryckt stål bra.
Här är där folk har fel: de tror att konform betyder att du kan kyla vad som helst. Du kan inte. Kanalerna behöver fortfarande flöde. Jag ser design stöta på mitt skrivbord med dessa vackra organiska kylkanaler som ser ut som blodkärl. Väldigt snygg i CAD. Omöjligt att få turbulent flöde igenom. Tryckfallet dödar dig, eller så blir flödet laminärt och dina värmeöverföringstankar.
Regel jag använder: håll din kanaltvärsnitt- över 5 mm motsvarande diameter, överskrid inte ett bildförhållande på 4:1 på någon icke-cirkulär sektion och begränsa din totala kretslängd till vad din TCU faktiskt kan trycka. De flesta temperaturkontrollenheter på verkstadsgolvet fyller runt 4-5 bar. Din konforma krets plus grenrör plus slangar måste fungera inom det.
Bafflar och bubblare har fortfarande sin plats
Innan du ringer din leverantör av formsprutningskylningslösningar om en tryckt inlaga på $15 000, överväg de gamla alternativen. Bafflar kostar kanske $30 styck. Bubblar, $40-50. Värmerör kör $150-400 beroende på längd och diameter.
Bafflar fungerar utmärkt i rektangulära kärnor. Det platta bladet delar det borrade hålet i tillförsel och retur. Vatten går ner på ena sidan, runt botten, backa upp på den andra. Du tappar lite flödeskapacitet-siffran 60-65 % av vad en öppen kanal skulle ge dig. För de flesta applikationer är det gott.
Vanligt felläge
Felläget ser jag oftast med baffel: killar borrar för djupt, baffeln bottnar, flödet blir begränsat vid spetsen. Lämna 3-4 mm fritt utrymme i botten. Mer om din vattenkvalitet är tveksam och du förväntar dig avlagringar.
Bubblare är bättre för runda kärnor. Arrangemanget rör-i-rör ger dig mer yta än en baffel i hålet med samma diameter. Nackdelen är att de är mer känsliga för dimensionell tolerans. Det ringformade gapet mellan innerröret och det yttre hålet styr ditt returflöde. För tight och du svälter kretsen. För löst och allt vatten kort-cirkulerar genom springan utan att nå spetsen.
Materialval som ingen pratar om
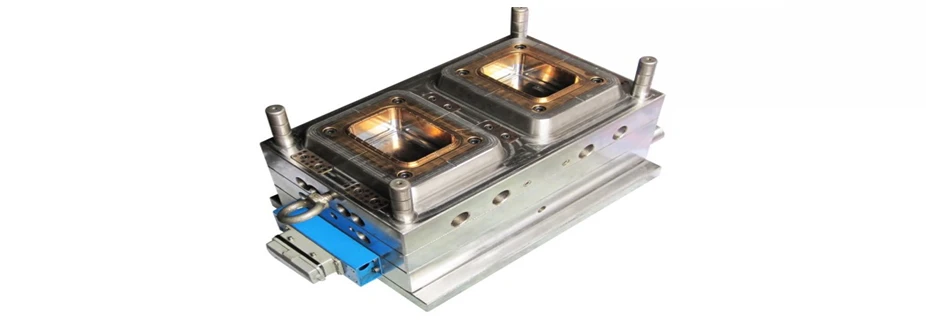
Varje broschyr för precisionsformtillverkning nämner konform kylning. Det är inte många som pratar om materialval för kylprestanda.
BeCu-insatser har funnits för alltid. Värmeledningsförmåga runt 105 W/m·K mot 29 för H13. Det är en stor siffra. På en het plats där du fysiskt inte kan få vatten tillräckligt nära, kan en kopparlegeringsinsats rädda jobbet. Jag har använt dem bakom tunna revben, i lyftkroppar, i små kärnor där en bubblare inte får plats.
Haken är slitage. BeCu kör kanske 35-38 HRC efter värmebehandling. Du kommer inte att gå direkt in på den. Du kommer inte att köra glasfylld nylon över den i en miljon cykler. Men på skyddade platser där man bara behöver dra värme fungerar det.
Aluminiumverktyg är underskattat för rätt applikation. En medicinsk kund kom till mig och ville ha prototypformar, förväntade volymer runt 50 000 stycken per år, tre-årig produktlivslängd. De offerter de hade för P20-verktyg var mycket-lång ledtid, höga kostnader och de skulle vara föråldrade innan de tog slut. Vi gjorde kärnorna och hålrummen i QC-10 aluminium för cirka 40 % av stålpriset. Cykeltiderna kom på 12 sekunder jämfört med de 18-20 vi uppskattade för stål. Tre år senare är dessa verktyg fortfarande igång. Lite slitage på avskiljningslinan, inget som påverkar detaljkvaliteten.
Temperaturkontroll blir komplicerat
Enkla formar kör en kylkrets per halva. Vatten in, vatten ut, klart. Speciella formar-och jag skulle lägga det mesta som passerar mitt skrivbord nu för tiden i den kategorin-behöver flera zoner.
En ingenjörskonsult för formsprutning som jag arbetar med har ett ordspråk: varje hot spot behöver sitt eget svar. Ibland är svaret mer flyt. Ibland är det kallare vatten. Ibland är det en materiell förändring. Ibland är det att acceptera en längre cykel och gå vidare. Poängen är att du inte kan behandla en form som en enhetlig termisk massa.
Kaskadkontroll hjälper. Din TCU övervakar formtemperaturen via termoelement och justerar flödet eller blandningsventilens läge för att hålla börvärdet. Fungerar bra för steady-tillstånd. Hjälper inte mycket med den övergående-värmesprängningen när 300 graders plast träffar kaviteten, sedan den gradvisa nedkylningen-och sedan en ny explosion. Stålets termiska massa gör det mesta av arbetet för att jämna ut det.
Variothermal är verklig men dyr. Cykla formens yttemperatur hög före fyllning, släpp den sedan snabbt för kylning. Jag har sett det eliminera svetslinjer på hög-blanka delar. Jag har också sett det lägga till $80 000 till ett verktygsprogram och sex månaders utvecklingstid. För rätt applikation-Klass A bilinteriör, medicinsk utrustning med noll-defekt kosmetiska krav-kan det bli penna ut. För de flesta jobb gör det det inte.
Vad som faktiskt betyder något
Efter alla dessa år, det här är vad jag säger till yngre ingenjörer: få grunderna rätt först. Håll dina vattenlinjer inom 2D från ytan där du kan. Kör tillräckligt med flöde för att förbli turbulent. Låt inte kretsarna bli så långa att temperaturökningen dödar dig - 10 graders delta max från inlopp till utlopp är ett bra mål. Balansera dina kretsar så att de alla ser liknande begränsningar.
Gör de sakerna så löser du 80 % av dina kylningsproblem. De övriga 20 % är där det intressanta arbetet sker. Det är där du kan behöva konform, eller koppar, eller variotermisk, eller någon kombination som ingen har provat tidigare.
Verktygen finns. Leverantörerna finns. Kunskapen finns. Det som gör skillnaden är att ta dig tid att tänka igenom värmeflödet i din specifika del, din specifika form, din specifika process. Ingen simulering ersätter det. Ingen tumregel täcker varje fall. Du måste göra jobbet.
Tjugo-tre år i den här branschen och jag lär mig fortfarande. Det är antingen den bästa delen eller den sämsta delen, beroende på dag.