


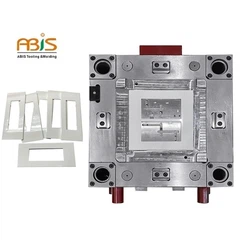



Vad är Multi Cavity-formar?
De flesta butiker börjar med verktyg med enkla hålrum. Förnuftigt. Lägre initialkostnad, lättare att ringa in, mindre risk om delens design ändras. Men någon gång slutar matematiken att fungera. Du kör tre skift, pressen stannar aldrig och du kan fortfarande inte hänga med i beställningar. Det är då multikavitetsformar kommer in i konversationen.
En form med flera hålrum sätter två, fyra, åtta eller fler identiska hålrum i ett verktyg. Varje cykel får du så många delar istället för en. Enkelt koncept. Utförande är där saker och ting blir komplicerade.

Den verkliga kostnadsbilden
Hade en kund förra året som ville citera en kapsyl med 16 håligheter. De hade kört en 4-kavitet i tre år, efterfrågan kom äntligen ikapp. Deras antagande var att 16-håligheten skulle kosta fyra gånger så mycket. Faktiskt antal kom in på 2,3x. Formbasen skalar inte linjärt. Inte heller löparsystemet eller kyllayouten. Du replikerar håligheter, inte bygger om hela verktyget från grunden.
Men här är vad kunden inte tog hänsyn till. Deras befintliga press kunde inte hantera 16 hålrum. Det projicerade området pressade klämtonnaget förbi vad deras 300-tonsmaskin kunde hålla. De behövde antingen köpa en större press eller släppa till 12 hålrum. Slutade med att gå med 12 på den befintliga utrustningen. Ibland är mögelkostnaden inte den begränsande faktorn.
Kavitetsbalans
Det är här verktyg med flera kaviteter lever eller dör. Varje hålighet måste fyllas samtidigt, packas med samma tryck, kylas i samma takt. Låter okomplicerat tills du faktiskt försöker få det att hända.
Hamnade i en enda röra för två år sedan med en medicinsk kontakt med 8 håligheter. Kunden skickade oss ett verktyg som de hade byggt utomlands. Delar från hålrum 1 och 8 körde 0,003" underdimension. Mellanhåligheterna var bra. Det visade sig att löparlayouten såg balanserad ut på papperet men grenröret hade ojämn värmefördelning. Yttre håligheter blev något svalare material, högre viskositet, skulle inte packas ut helt.
Fixen var inte billig. Var tvungen att dra grenröret, skicka tillbaka det till varmlöparleverantören för omarbetning, lägga till ytterligare två värmezoner. Tre veckors driftstopp. Kunden åt cirka 40 000 USD mellan omarbetningen och förlorad produktion.
Lärdomen: naturligt balanserade löpare hjälper, men de garanterar inte balanserad fyllning. Du behöver enhetliga ståltemperaturer över alla håligheter. Det betyder korrekt kylkretsdesign, inte bara att borra vattenledningar var de än passar.


Hot Runner vs Cold Runner
Kalllöpare fungerar fint upp till kanske 4 håligheter på mindre delar. Tidigare maler du en massa löparskrot. Vissa material slipar inte om ordentligt. Nylon tar upp fukt varje gång du bearbetar den. PC blir gul. TITT? Glöm det, den löparen går i papperskorgen för 50 dollar per pund.
Varma löpare eliminerar slöseri med löpare men lägger till $15 000 till 60 000 $ till verktygskostnaden beroende på antalet hålrum och hur snygg du blir med ventilportarna. De lägger också till underhållshuvudvärk. Spetsarna slits ut. Värmare misslyckas. Termoelement driver.
För enanpassad formsprutningsleverantörkör produktion 24/7 betalar heta löpare vanligtvis tillbaka inom det första året på verktyg för hög-kavitation. För en butik som gör prototyper och korta-körningar är kalllöpare med en robot för att separera löparen mer meningsfullt. Inget universellt svar här.
En sak som jag definitivt ska säga: var inte billig på hot runner-systemet. Alltför många verktyg har kommit in med-märkesgrenrör som inte kan hålla temperaturen inom 5 grader F över alla droppar. Mould-Masters, Husky, Synventive, Incoe-fastnar med namn som har servicenätverk i USA. När något misslyckas klockan 02.00 på en söndag och du behöver ett ersättningstips, är det viktigt.
Där Multi Cavity är meningsfullt
Små delar, höga volymer, snäva-kostnadsmål. Stängningar. Medicinska engångsartiklar. Elektriska kontakter. Förpackning.
Kepsar och förslutningar är den klassiska applikationen. Coca-Colas leverantörer kör 72-håls- och 96-hålsstängningsverktyg. Cykeltider under 3 sekunder. Det är där denna teknik verkligen lyser.
Medicinskt är intressant eftersom volymerna kan vara lägre men valideringskostnaderna är höga. När du väl har validerat ett verktyg med 16 hålrum innebär att lägga till kapacitet att validera ytterligare ett verktyg med 16 håligheter. Vissa kunder går avsiktligt högre på antalet hålrum än den omedelbara efterfrågan kräver, bara för att undvika förlängning på vägen.
Fästelement och clips för bilar användes för det mesta i stålverktyg med flera hålrum. Se mer av det gå över till prototypverktyg med 4 hålrum och 8 hålrum av aluminium nu för broproduktion medan stålverktyget byggs. Aluminium tål inte missbruket i miljontals cykler, men det kommer att köra 50K delar medan du väntar på produktionsformen.
Tryck på Storlek
Tumregeln är 2,5 till 4 ton per kvadrattum av projicerad yta. Glas-fyllda material pressar det mot 5 ton. Tunna-väggförpackningar kan behöva 6 eller fler.
Skottstorleken slår folk oftare än att klämma tonnage. Du vill att den totala skottvikten-delar plus löpare-ska landa mellan 30 % och 70 % av pipans kapacitet. Körning på 20% betyder att materialet sitter i tunnan för länge, försämras. Om du kör på 90 % betyder det att du svälter formen på viskositetskänsliga-fyllningar.
A tillverkare av flera kaviteterbör fråga om dina pressspecifikationer tidigt i offertprocessen. Om de inte frågar är det en röd flagga. Hade en kund att få ett verktyg levererat som fysiskt passade i deras press men som krävde 14 oz skottkapacitet på en 12 oz pipa. Tool satt på golvet i två månader och väntade på att en ny press skulle komma.
Underhåll verklighet
Varje kavitet är en potentiell felpunkt. Fler håligheter, fler saker som kan gå fel.
Vi spårar underhåll på alla verktyg vi bygger. Genomsnittlig data över cirka 200 formar med flera kaviteter på fältet: byte av heta spetsar var 800 000 till 1,2 miljoner cykel. Byte av ejektorstift var 500 000 till 2 miljoner cykler beroende på material. Byte av kärnstift på små detaljer, det är jokertecknet-allt från 100K cykler på en 0,020" diameter stift i glas{11}}fylld nylon till i princip aldrig på större detaljer i ofyllt PP.
Ventiler täpps till snabbare på verktyg med flera hålrum eftersom du trycker igenom mer material. Veckovis rengöring av ventiler bör vara standardpraxis. De flesta butiker gör det inte och undrar varför de jagar blixt och korta bilder.
En underhållsstrategi som fungerar bra: hålrumsnumrering på varje del. Stämpla eller gravera ett nummer inuti varje hålighet så att gjutna delar är spårbara. När kvalitet hittar en defekt vet du exakt vilken hålighet du ska kontrollera. Sparar timmar av felsökning.
Familjeformar
Familjeformar sätter olika delar i samma verktyg. Hus upptill och nedtill. Vänster och höger fästen. En uppsättning av fyra olika bussningar som skickas tillsammans.
Dessa är svårare att balansera än identiska multikavitetsverktyg. Olika delvolymer betyder olika fyllningstider. Olika väggtjocklekar betyder olika nedkylningstider. Du kompromissar alltid.
Min ärliga uppfattning: familjeformar är vettiga när delarna är geometriskt lika och du absolut behöver dem i matchade set. Utöver det är du vanligtvis bättre med separata verktyg. Kvalitetshuvudvärken och kompromisserna kring cykeltiden motiverar sällan verktygsbesparingarna.
En erfarenleverantör av formsprutningsverktygkommer att trycka tillbaka om ditt familjeformkoncept inte är tekniskt vettigt. Bra leverantörer förlorar sömn över verktyg som inte fungerar bra. De kommer att tala om för dig när du ska dela delarna i separata formar även om det innebär lägre intäkter på deras sida.

När ska man öka antalet hålrum
Beslut beror vanligtvis på tre faktorer:
- Årliga volymkrav. Under 100 000 delar per år är enstaka kavitet ofta vettigt såvida inte styckpriset är den primära drivkraften. Mellan 100K och 500K, 2 till 4 kaviteter. Över 500K, börja modellera 8-cavity och uppåt.
- Presstillgänglighet. Fler hålrum innebär längre cykeltider i vissa fall på grund av kylningsbegränsningar. Om du har kapacitet-begränsad på presstid frigör högre kavitation maskintimmar.
- Styckprismål. Vissa program fungerar endast ekonomiskt vid vissa hålrum. Kör siffrorna åt båda hållen-högre verktygskostnad amorterad på fler delar jämfört med lägre verktygskostnad med högre produktionskostnad per-styck. Övergångspunkten varierar beroende på program.
Få offerter från aleverantör av precisionssprutformpå flera kavitetskonfigurationer ger dig verklig data för denna analys. Gissar inte. Faktiska verktygsofferter plus cykeltidsuppskattningar låter dig modellera den totala programkostnaden exakt.
Vad går fel
Har sett tillräckligt med besvärliga verktyg för att känna till mönstren.
- Obalanserad fyllning är nummer ett. Visas som dimensionsvariation hålrum till hålrum, vanligtvis upptäckt vid första artikelinspektionen. Grundorsaken är nästan alltid otillräcklig flödesanalys under design eller dålig temperaturkontroll i grenröret.
- Kylningsinkonsekvens är nummer två. Formens hörn blir varmare än mitten. Delar från dessa håligheter deformeras annorlunda eller har olika krympning. Lösningen är konform kylning eller bättre kretsdesign, men det är dyrt att eftermontera.
- Portrestvariation är nummer tre. Vissa hålrum har större grindmärken än andra eftersom ventilstiften inte alla slår i exakt samma position. Kräver justering av heta löpare eller byte av stift.
Alla tre av dessa kan förebyggas med korrekt konstruktion i förväg. Aleverantör av formsprutningstjänstermed intern-flödesanalys och formkonstruktionskapacitet fångar dessa problem innan stål skärs. Billigare att åtgärda ett problem i CAD än på verkstadsgolvet.
Ytterligare resurser
Society of Plastics Engineers har bra tekniska papper om multikavitetsbalansering. Magasinet Plastics Technology täcker verktygsutvecklingen. Hot runner-leverantörer publicerar applikationsguider-Huskys tekniska bibliotek är särskilt noggrant.
Bästa utbildningen är att prata med butiker som kör multikavitetsverktyg dagligen. Fråga vad som misslyckas, vad de skulle göra annorlunda, vad de önskar att formbyggaren hade sagt till dem i förväg. Den verkliga-upplevelsen visas inte i läroböcker.