





vad är formsprutningsprocessen?
Formsprutning är hur de flesta plastdelar tillverkas. Inte alla, men de allra flesta styva plastkomponenter du möter dagligen kom ur den här processen-telefonfodral, bilinredning, medicinsk utrustning, hushållsapparater, leksaker. Om en plastdel finns i mängder över några tusen enheter är det förmodligen någon som formsprutat den.
Konceptet är tillräckligt enkelt för att du kan förklara det på trettio sekunder: värm plast tills det smälter, tryck in det i en stålform, låt det svalna, öppna formen, ta ut delen, upprepa. Vi kör denna cykel tusentals gånger per dag över dussintals maskiner. Men klyftan mellan att förstå konceptet och att faktiskt producera bra delar konsekvent är där det mesta av ingenjören bor.

Den faktiska processen
Råmaterial kommer som små pellets, vanligtvis 2-3 mm i diameter. Dessa laddas i en behållare som matas in i en uppvärmd tunna som innehåller en stor skruv. Skruven har dubbla syften - den roterar för att föra pellets framåt medan friktion och externa värmare smälter allt till en homogen massa, sedan fungerar den som en kolv för att injicera smältan i formen.
Temperaturkontroll genom fatet är viktigare än vad folk först förväntar sig. De flesta maskiner använder tre uppvärmningszoner med successivt högre temperaturer mot munstycket. Polypropen går runt 220-280 grader, ABS runt 200-280 grader, polykarbonat behöver 280-320 grader. Materialleverantörer tillhandahåller dessa sortiment, men det slutar med att du anpassar dig utifrån din specifika situation. Olika maskiner beter sig olika. Delgeometri förändrar vad som fungerar.
När formen stängs och insprutningen startar, färdas smält plast genom kanaler som kallas löpare tills den når porten -en smal restriktion som kontrollerar flödet in i själva delens hålrum. Fyllningen sker snabbt, vanligtvis några sekunder. Plasten som rör vid kalla formväggar börjar omedelbart stelna medan materialet i mitten fortsätter att flyta. Detta skapar en frusen hud som tjocknar när fyllningen fortskrider. Om injektionshastigheten är fel får du korta skott, flödeslinjer eller brännmärken från instängd luft.
Efter att kaviteten fyllts upprätthåller maskinen trycket för att packa in ytterligare material eftersom plasten krymper under kylning. Denna packningsfas fortsätter tills porten fryser och tätar. Sedan väntar du. Kylning står vanligtvis för 70-80 % av den totala cykeltiden eftersom plast leder värme dåligt och du kan inte mata ut delen förrän den är tillräckligt styv för att överleva utan att deformeras. En 30-sekunders cykel kan innebära 3 sekunders påfyllning och 25 sekunders kylning.
Till sist öppnas formen, utkastarstift trycker ut delen, formen stängs igen och det hela upprepas. Cykeltiderna sträcker sig från under 10 sekunder för tunna enkla delar till flera minuter för tjocka komplexa.

Där svårigheten faktiskt bor
När man läser den beskrivningen låter det som om maskinen gör allt. Ladda pellets, tryck på knappar, samla in delar. Vissa operationer fungerar på det sättet för enkla geometrier med förlåtande material. Men de flesta produktioner innebär ständig uppmärksamhet på variabler som interagerar på sätt som inte alltid är intuitiva.
Höj smälttemperaturen och plasten flyter lättare, vilket hjälper till att fylla tunna sektioner. Men högre temperatur innebär längre nedkylning och riskerar materialnedbrytning. Öka injektionshastigheten för att fylla innan den frusna huden blir för tjock, och du kan orsaka skjuvvärmning eller sprutning. Lägg till mer packningstryck för att förhindra sjunkmärken, och nu kämpar du mot blixten där plast klämmer mellan formhalvorna.
Vetenskaplig formningsmetodik-främjas av personer som John Bozzelli och organisationer som RJG Inc.-närmar sig detta systematiskt med hjälp av sensorer för hålrumstryck och dokumenterade experiment snarare än justering av försök-och fel. Disciplinen gör en verklig skillnad i produktionskonsistens.
Defekter har flera samverkande orsaker. Sänkmärken indikerar otillräcklig packning i tjocka sektioner men fixering av dem kan kräva ändringar av tryck, tid, temperatur och kylning samtidigt. Skevhet uppträder ofta timmar efter utstötning eftersom inre spänningar slappnar av-delen ser bra ut när den kommer ut ur formen och förvrängs sedan gradvis. Enligt data från Society of Plastics Engineers står ytdefekter enbart för nästan 40 % av industrin för formsprutning som avvisas-i hela branschen.


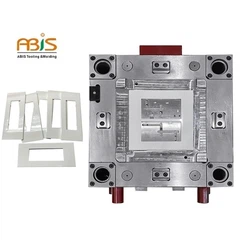
Själva formen
Verktygskostnaden dominerar ekonomin för formsprutning för små till medelstora volymer. En enkel prototypform av aluminium med enkel-hålighet kan kosta 2 000-5 000 USD. Produktionsstålformar med flera hålrum kostar 25 000 USD-100 000 eller betydligt mer för komplexa konfigurationer – Formlabs har publicerat data som visar intervall på upp till 100 USD,000+ för produktionsverktyg med flera hålrum (formlabs.com).
Formkonstruktionen avgör direkt vad du kan producera. Två-plattdesigner hanterar de flesta standarddelar. Tre-plattformar separerar automatiskt löpare från delar. Sidofunktioner och lyftare möjliggör underskärningar som inte kan släppa i den normala formens-öppningsriktning. Hot runner-system eliminerar löparskrot men lägger till kostnads- och underhållskomplexitet.
Portens placering-där plast kommer in i kaviteten-påverkar både utseende och strukturell integritet. Portar lämnar vittnesmärken, så kosmetiska ytor behöver grindar gömda någon annanstans. Portens placering bestämmer också flödesmönster, svetslinjeplaceringar och fiberorientering i armerade material.
Kylkanalens layout inuti formen påverkar direkt cykeltiden. Kanaler närmare hålrummets yta tar bort värme snabbare men försvagar stålet. De flesta konstruktioner placerar kanaler 15-25 mm från kavitetsytor som en kompromiss. Konform kylning som följer delens konturer istället för raka borrade hål kan avsevärt minska cykeltiderna på komplexa geometrier.
När denna process är meningsfull
Formsprutning kräver betydande verktygsinvesteringar i förväg, men ger mycket låga-delkostnader i volym. Crossover-punkten kontra 3D-utskrift eller CNC-bearbetning ligger vanligtvis någonstans mellan 100-500 enheter beroende på detaljens komplexitet. Med 10 000 enheter kostar gjutna delar ofta under en dollar styck medan tryckta motsvarigheter ligger kvar på flera dollar.
Ledtiden för verktygsarbeten är en till tre veckor för prototypaluminiumformar, åtta till tolv veckor för produktionsstålverktyg. Denna tidslinje måste ta hänsyn till produktutvecklingsscheman-vi har sett lanseringar försenade eftersom någon antog att verktyg skulle vara snabbare.
Processen hanterar de flesta termoplastiska material, inklusive råvaruhartser som PP och ABS, tekniska plaster som nylon och polykarbonat och specialmaterial som PEEK för hög-temperaturapplikationer. Materialvalet påverkar bearbetningsparametrar, krymphastigheter och mekaniska egenskaper hos färdiga delar. Kristallina material krymper mer än amorfa. Glas-fyllda kvaliteter kräver högre klämkrafter och orsakar mer formslitage.
Delgeometri har praktiska begränsningar. Väggtjockleken bör förbli relativt jämn-tjocka sektioner svalna långsamt, vilket orsakar sjunkmärken och förlängande cykler. Tunna sektioner kanske inte fylls helt. Dragvinklar gör att delar släpper från formen. Revben och utsprång behöver specifika proportioner i förhållande till väggtjocklek för att undvika defekter.
För team som utvärderar tillverkningsalternativ är nyckelfrågorna volymförväntningar, dimensionskrav, materialbehov och tidslinjebegränsningar. Formsprutning utmärker sig vid stora volymer av komplexa delar med snäva toleranser. Det är mindre meningsfullt för låga kvantiteter, extremt stora delar eller situationer där ledtiden för verktyg inte kan tillgodoses.