


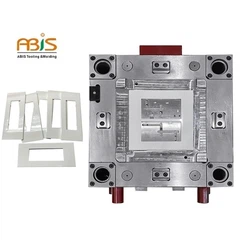



Sista kvartalet, en av våramedicinsk utrustningkunder kom till oss efter tre misslyckade prototyprundor med en annan leverantör. Den ursprungliga designen specificerade vertikala väggar, och varje försök slutade med delar som fastnat i formen eller ytrepor som misslyckades med inspektionen. Vi lade till 0,75 graders avsmalning på de kritiska ytorna, justerade kylkanalens layout och den första produktionskörningen klarade QC med en avvisningsgrad under 2 %. De flesta som tittar på den färdiga delen skulle aldrig märka avsmalningen. Redovisningsteamet märkte definitivt skillnaden i omarbetningskostnader.
Dragvinkel vid formsprutning är den lätta avsmalning som appliceras på vertikala ytor så att delar släpper rent från formen. Baslinjerekommendationen är 1,5 grader till 2 grader för djup upp till två tum. Du hittar det numret i varje designguide. Det du inte hittar är en förklaring till varför den slutar fungera i samma ögonblick som du introducerar texturerade ytor, material med hög-krympning eller kylkanaler som inte är designade med utstötning i åtanke.

Kostnadsmekanik De flesta anbudsförfrågningar Miss

Krympning är kärnfrågan. När smält plast svalnar inuti en hålighet drar den ihop sig mot kärnan. Polypropen krymper 4-5 %; glasfylld nylon beter sig annorlunda;TITTger sina egna komplikationer med hög styvhet. Denna krympning skapar friktion som motstår utstötning. Utan tillräckligt drag ökar utstötningskraften, och den kraften dyker upp i din cykeltid, din skrothastighet och ditt underhållsschema för formen.
Korrekt drag kan minska utstötningskraften med upp till 60 %. De verkliga besparingarna kommer från vad den minskningen möjliggör: snabbare cykler, färre ejektorstift som konkurrerar om kärnvolymen med kylkanaler och längre intervall mellan formpolering. Vid volymer över 50 000 enheter årligen, till och med en minskning på fem-sekunderscykel leder till betydande kostnadsbesparingar. Men bara om dragvinkeln och kyllayouten är utformade tillsammans. Vi har sett kunder förlora det mesta av den potentialen genom att optimera den ena utan den andra.
Ensensorhusi PEEK körde 18% avslag med 0,8 graders djupgående. Materialstyvhet försvårade utkastningen och formen behövde oplanerad polering vid 35 000 cykler. Efter att ha ökat djupgåendet till 1,2 grader och justerat ejektorns timing, sjönk avslagen till under 3 %, och formen körde förbi 120 000 cykler innan det första planerade underhållet. Per{11}}kostnadsförbättringen motiverade en andra produktionslinje.

Där läroboksnumren slutar fungera
Regeln "1 grad per tum" upprepas tills den fungerar som branschlag. Den missar också kritiska variabler som kommer att kosta dig pengar om du inte fångar dem tidigt.
Strukturerade ytor skapar mikro-underskärningar som fungerar som små ankare som håller delen på plats. Vår standard är 1,5 graders extra drag per 0,001 tums texturdjup. En lätt PM-T1-struktur behöver minst 3 grader; tunga texturer kan kräva 5 grader eller mer. Här är vad de flesta riktlinjer hoppar över: texturdjupet som din designer angav och texturdjupet som faktiskt skärs i formstålet matchar sällan exakt. Vi mäter det faktiska texturdjupet på varje verktyg innan den första artikeln eftersom en avvikelse på 0,0005 tum kan betyda skillnaden mellan rent utkastnings- och dragmärken över hela din körning.
Glas-fylld plast är nötande och slits snabbare på formytor och kräver vanligtvis 2-3 graders drag. Själv-smörjande material som nylon kan teoretiskt köras med nästan noll drag. Vi rekommenderar fortfarande 0,5-1 grad för produktionskonsistens. I en prototypkörning ger du användbar data om du sticker en eller två gånger. I en månadsproduktion på 50 000 enheter blir samma stickning ett linjestopp och ett samtal med din kund om leveransförseningar.
Vad du får innan du bestämmer dig för verktyg

De flesta anbudsförfrågningar vi får har dragvinklar specificerade av produktdesignteamet, inte validerade mot faktiska formningsförhållanden. Den sekvensen orsakar en betydande del av kostnaderna för omarbetning av verktyg.
Vår DFM-granskning flaggar utkast-relaterade risker innan verktygsofferter slutförs. Det du får är en markerad-version av din geometri med specifika utkastvärden noterade vid varje kritisk yta, korsreferens- mot ditt materials krympningsprofil och dina specificerade texturkoder (SPI, VDI eller Mould-Tech). Detta är inte en allmän checklista. Det är ett dokument som du kan lämna direkt till ditt ingenjörsteam som visar exakt var din nuvarande design kommer att orsaka utstötningsproblem och vilken vinkel som löser var och en.
För material med hög-krympning, som PP, modellerar vi utstötningskraftsprofilen med hjälp av mögelflödessimulering och identifierar var standarddrag inte är tillräckligt. För delar som kräver nästan-noll drag, utvärderar vi alternativ tidigt:hopfällbara kärnormed tydlig dokumentation av de vittnesmärken de lämnar, alternativ för materialersättning eller efter-formbearbetning. Varje väg har kostnads- och tidslinjekonsekvenser som diskuteras bättre vid offertstadiet än vad som upptäcktes under den första artikeln.
Enkelt test för din nuvarande leverantörsrelation: om du laddar upp en CAD-fil och får ett pris utan en DFM-rapport, kommer dragvinkelproblem att dyka upp vid första artikelinspektionen. Då är du fast besluten att använda ett verktyg som kan behöva modifieras eller bytas ut.
När Zero Draft visas i dina krav
Ingenjörsteam begär iblandnoll utkastav funktionella skäl. Dessa förfrågningar är inte automatiskt orimliga, men de kräver granskning utöver att markera en genomförbarhetsruta.
En cylinder med noll-drag och en O-ringstätning står inför en grundläggande konflikt: draget som behövs för ren utkastning kan äventyra tätningsgränssnittet. Vi arbetade med en PP-cylinderapplikation där till och med 0,2 grader skulle ha hindrat O-ringen från att sitta ordentligt. Lösningen krävde materialersättning och specialiserad utkastningstid, betydligt mer komplex än standardverktyg men möjlig att uppnå med ordentlig planering i förväg.
När en leverantör går med på nolldrag utan att presentera alternativ, kan de helt enkelt skjuta upp ett problem till produktionsgolvet. Vi skriver avvägningarna i offertstadiet: verktygskostnadsskillnaden mellan noll draft och 0,5 grader är vanligtvis 40-70 %, och vi visar dig exakt var den kostnaden kommer ifrån. Du bestämmer med siffror framför dig.
För team som arbetar med strukturerade-ytor, material med hög-krympning eller prototyp-till-produktionsövergångar, ladda upp dina CAD-filer så återkommer vi DFM-feedback inom 24 timmar som visar exakt var dina utkastvinklar står.