






Förstå elektrisk urladdningsbearbetning för formsprutad plasttillverkning
En omfattande guide till EDM -teknik och dess kritiska roll för att producera hög - Precisionsformar för formsprutad plast
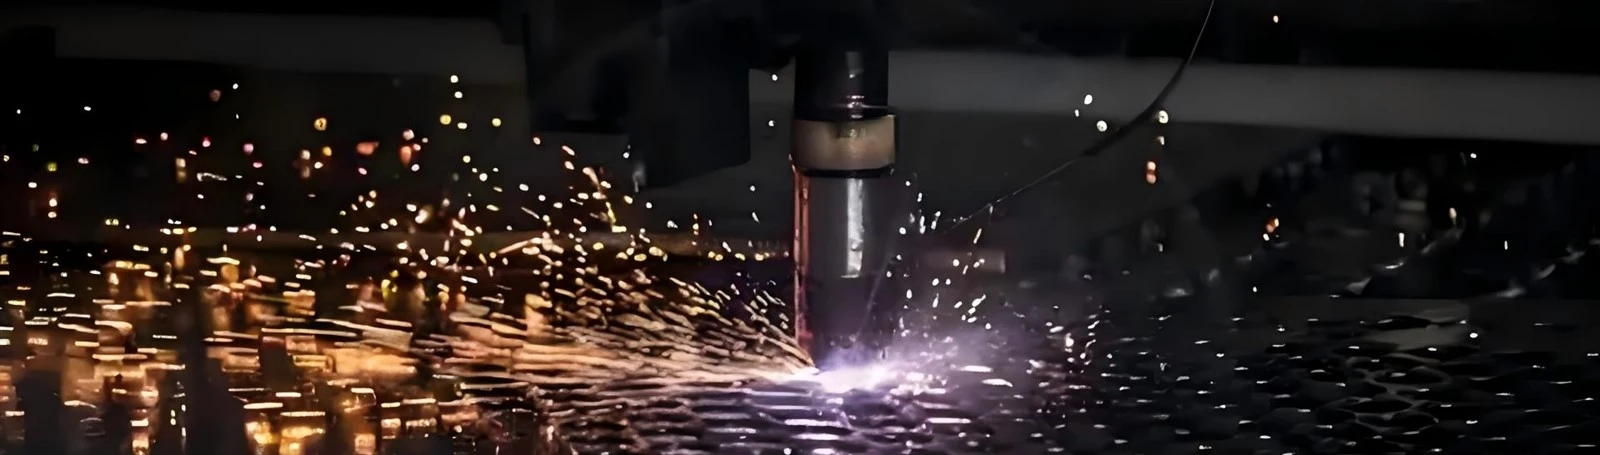
Elektrisk urladdningsbearbetning (EDM) har revolutionerat tillverkningen av formar för formsprutad plast, vilket möjliggör produktion av komplexa geometrier med enastående precision. Denna avancerade tillverkningsprocess spelar en viktig roll när det gäller att möta de ökande kraven på intrikata plastkomponenter inom olika branscher.
Denna omfattande översikt undersöker principer, tekniker och tillämpningar av EDM i samband med injektionsgjuten plastproduktion, vilket belyser dess betydelse i moderna tillverkningsmiljöer.
Elektrisk urladdningsbearbetning (EDM) har blivit en oundgänglig teknik i tillverkningen av formar för formsprutad plastproduktion. Denna avancerade bearbetningsprocess möjliggör skapandet av komplexa hålrum och intrikata funktioner som skulle vara omöjliga eller extremt svåra att uppnå genom konventionella skärmetoder. Den grundläggande principen för EDM involverar den kontrollerade erosionen av ledande material genom repetitiva elektriska urladdningar mellan en verktygselektrod och ett arbetsstycke, båda nedsänkta i ett dielektriskt vätskemedium.
Betydelsen av EDM inom den injektionsmjutna plastindustrin kan inte överskattas. Moderna plastprodukter kräver allt mer komplexa geometrier, stramare toleranser och överlägsna ytbehandlingar. Dessa krav översätter direkt till de formar som används i deras produktion. EDM -teknik ger tillverkarna möjlighet att producera mögel med exceptionell precision, oavsett hårdhet hos mögelmaterialet. Detta är särskilt avgörande när man arbetar med härdade verktygsstål som vanligtvis används i formsprutade plastapplikationer, där traditionell bearbetning antingen skulle vara omöjlig eller ekonomiskt omöjlig.

Grundläggande principer och egenskaper för EDM -bearbetning
Processen för elektrisk urladdning fungerar på principen om avlägsnande av material genom lokal smältning och förångning orsakad av hög - Frekvens elektriska gnistor. När en spänning appliceras mellan verktygselektroden och arbetsstycket, separerat med en liten gap fylld med dielektrisk vätska, ökar den elektriska fältintensiteten tills den överskrider nedbrytningsstyrkan hos det dielektriska mediet.
Detta resulterar i bildandet av en plasmakanal genom vilken strömmen flyter, vilket genererar temperaturer som kan nå flera tusen grader Celsius vid utloppspunkten.
Under varje urladdningscykel avlägsnas en liten mängd material från både elektroden och arbetsstycket, vilket skapar små kratrar på sina ytor. Den dielektriska vätskan tjänar flera kritiska funktioner i denna process.
Det fungerar som en isolator mellan urladdningar, hjälper till att koncentrera urladdningsenergin, spolar bort de eroderade partiklarna och ger kylning till både elektroden och arbetsstycket. För formsprutad plastformningstillverkning är de mest använda dielektriska vätskorna kolväte - baserade oljor, avjoniserat vatten eller speciellt formulerade EDM -oljor som optimerar balansen mellan materialborttagningshastighet och ytfinishkvalitet.
Utsläppsgapet, som vanligtvis sträcker sig från 0,005 till 0,2 millimeter, måste hållas exakt under hela bearbetningsprocessen. Detta uppnås genom sofistikerade servokontrollsystem som kontinuerligt övervakar och justerar elektrodpositionen baserat på de elektriska förhållandena i gapet. Stabiliteten hos detta gap påverkar direkt noggrannheten och ytkvaliteten på den färdiga mögelhålan, vilket i sin tur påverkar kvaliteten på den formsprutade plasten som produceras med hjälp av dessa formar.

Viktiga faktorer som påverkar EDM -prestanda vid mögeltillverkning
EDM: s effektivitet vid att skapa formar för formsprutad plast beror på många sammanhängande faktorer. Materialborttagningshastighet, elektrodslitage och ytfinishkvalitet är de primära prestandaindikatorerna som måste optimeras baserat på de specifika kraven för varje mögelhål.
"Optimering av EDM -parametrar för injektionsformade plastapplikationer kräver en nyanserad förståelse av det komplexa förhållandet mellan elektriska inställningar, materialegenskaper och önskade resultat. Nya framsteg i adaptiva kontrollsystem har möjliggjort mer exakt reglering av urladdningsprocessen, vilket resulterar i upp till 30% förbättringar av både ytkvalitet och produktionseffektivitet för kritiska mögelkomponenter."
- Journal of Manufacturing Science and Engineering, 2022, Vol . 144, pp . 051007-1 till 051007-9, https://doi.org/10.1115/1.4053217
Elektriska parametrar
Pulsvaraktighet, pulsintervall, toppström och spänning påverkar betydligt prestandametriker. Längre pulser ökar materialborttagningshastigheterna men ger grovare ytbehandlingar.
Materialegenskaper
Arbetsstycksmaterial med högre smältpunkter och värmeledningsförmåga kräver mer energi för borttagning, vilket påverkar både effektivitet och elektrodslitage i formsprutade plastapplikationer.
Polaritetseffekter
Erosionshastigheter skiljer sig mellan positiva och negativa elektroder. Normal polaritet (positivt arbetsstycke) maximerar materialavlägsnande för de flesta formsprutade plastformar.
Elektroddesign och tillverkningsöverväganden
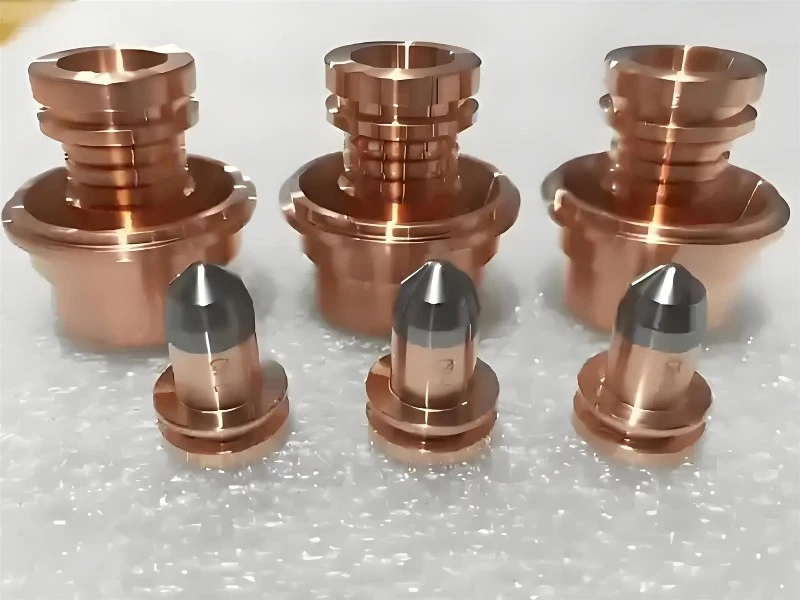
Utformningen och tillverkningen av elektroder för EDM -bearbetning representerar kritiska aspekter av mögelproduktion för formsprutad plast. Elektroden fungerar i huvudsak som den negativa bilden av den önskade kavitetsformen, och dess dimensionella noggrannhet påverkar direkt den slutliga mögelkvaliteten. Koppar och grafit förblir de dominerande elektrodmaterialet och står för över 90% av alla EDM -elektroder som används i branschen.
Kopparelektroder erbjuder utmärkt elektrisk och värmeledningsförmåga, vilket resulterar i stabila bearbetningsförhållanden och goda ytbehandlingar. De är särskilt lämpliga för fint detaljarbete och när man producerar formsprutade plastformar med stränga ytbehandlingskrav.
Enligt forskning som publicerades i International Journal of Machine Tools and Manufacture, "Valet av elektrodmaterial påverkar avsevärt både ekonomin och kvaliteten på EDM -processen. Den senaste utvecklingen i Ultra - Fina korngrafitmaterial har möjliggjort ytbehandlingar som traditionellt uppnådde med kopparelektroder, samtidigt som de överlägsna avlägsnande av de överlägsna materialens borttagningshastigheter och lägre elektrotiter och lägre elektrotiter som närmar sig.
Avancerade EDM -strategier för komplexa mögelhålrum
Modern formsprutad plast har ofta komplicerade mönster med djupa revben, tunna väggar och komplexa underskott som utgör betydande utmaningar för mögeltillverkning. Avancerade EDM -strategier har utvecklats för att hantera dessa utmaningar samtidigt som produktiviteten och kvaliteten upprätthålls.
Orbital edm
Även känd som planetär EDM, involverar denna teknik elektroden efter en kontrollerad cirkulär eller elliptisk väg samtidigt som utloppsgapet bibehålls. Denna rörelse möjliggör användning av understora elektroder, vilket förenklar elektrodtillverkningen samtidigt som överlägsen dimensionell kontroll uppnås.
För formsprutade plastformar som kräver skarpa hörn eller fina detaljer kan orbital EDM uppnå radier så små som 0,02 millimeter med lämplig elektrod och parameterval.
Hoppning
Även känd som elektrodlyftning, upprätthåller denna teknik processstabilitet vid bearbetning av djup kavitet. Periodisk tillbakadragning av elektroden gör det möjligt för färsk dielektrisk vätska att spola gapet, ta bort skräp och återställa optimala bearbetningsförhållanden.
Frekvensen och amplituden för hoppcykler måste optimeras baserat på hålrumsdjup, elektrodarea och bearbetningsparametrar som är specifika för injektionsformade plastkrav.
CNC -integration
Integrationen av CNC -teknik med EDM -system har revolutionerat produktionen av formar för formsprutad plast. Moderna CNC EDM -maskiner har sofistikerade adaptiva kontrollsystem som kontinuerligt optimerar bearbetningsparametrar baserade på verkliga - tidsgapförhållanden.
Avancerade maskiner innehåller också automatiska verktygsändringsfunktioner, vilket möjliggör obevakad drift genom flera elektrodförändringar för komplexa mögelhålrum.
Adaptiv kontroll
Moderna system kan automatiskt justera pulsparametrar, servoinställningar och spolningsförhållanden för att upprätthålla stabil bearbetning och samtidigt maximera produktiviteten för formsprutade plastformar.
Dessa intelligenta system upptäcker onormala förhållanden såsom båge eller kolavsättning och gör verklig - tidsjusteringar för att förhindra skador på värdefulla mögelkomponenter.
Ytegenskaperna för EDM - bearbetade mögelhålrum påverkar signifikant kvaliteten på formsprutad plast som produceras med användning av dessa formar. EDM -processen producerar i sig ett omarbetningsskikt på den bearbetade ytan, bestående av material som smälte men inte förvisades under urladdningsprocessen.
Detta skikt, som vanligtvis sträcker sig från 0,01 till 0,5 millimeter i tjocklek beroende på bearbetningsparametrar, uppvisar olika mekaniska och kemiska egenskaper jämfört med basmaterialet.
Det omarbetade skiktet i formar för formsprutad plast kan ha både positiva och negativa konsekvenser. På den positiva sidan resulterar den snabba stelningen av det smälta materialet i en mycket fin kornstruktur med hög hårdhet, vilket potentiellt kan förbättra mögelens slitmotstånd.
Ytråhetsöverväganden
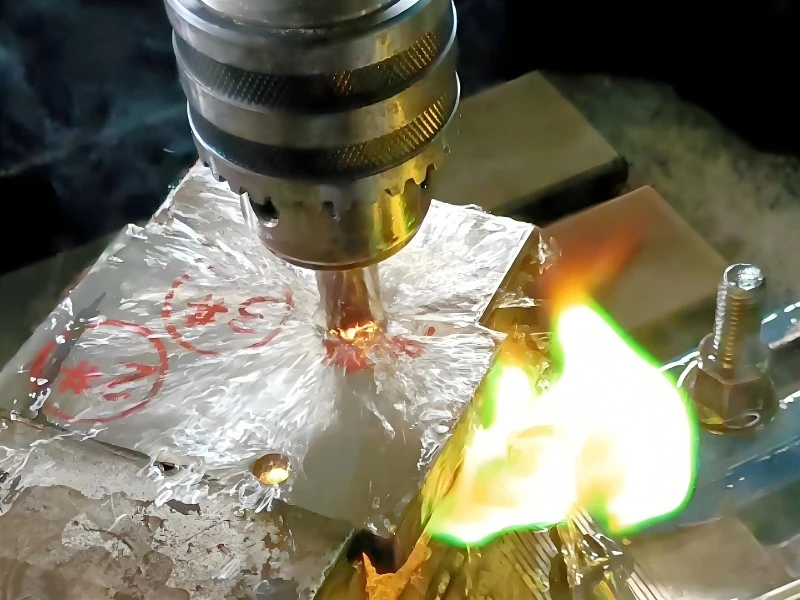
Ytråhet representerar en annan kritisk övervägande för formsprutade plastformar. Den inneboende kraterade topografin som produceras av EDM -processen kan påverka både formfrisättningsegenskaperna och ytfinishen på de gjutna delarna.
Grovoperationer
12.5-25 μm
RA ytråhet
Finish
0.8-3.2 μm
RA ytråhet
Ultra - fin efterbehandling
<0.2 μm
RA ytråhet
Kvalitetskontroll och mätning i EDM -operationer
Att säkerställa den dimensionella noggrannheten och ytkvaliteten för EDM - bearbetade mögelhålrum kräver omfattande kvalitetskontrollförfaranden under hela tillverkningsprocessen. För formsprutade plastapplikationer, där mögelnoggrannhet direkt översätts till delkvalitet, mätning och verifiering blir kritiska aspekter av produktionsarbetsflödet.

Mätningsteknik
Koordinatmätmaskiner (CMMS) med skanningssonder möjliggör snabb och exakt verifiering av komplexa kavitetsgeometrier för formsprutade plastformar.
I - Processövervakning av urladdningsegenskaper ger insikter om processstabilitet och potentiella problem under EDM -operationer.
Elektrodslitarövervakning och kompensationssystem säkerställer dimensionell noggrannhet upprätthålls under hela bearbetningsprocessen.
Ultraljudrengöring i lämpliga lösningsmedel förbereder effektivt ytor för exakt mätning utan att skada kritiska egenskaper.
Integration med moderna tillverkningssystem
Integrationen av EDM -teknik inom modern mögelproduktionsanläggningar för formsprutad plastproduktion kräver noggrant övervägande av arbetsflöde, automatisering och datahantering. Industry 4.0 -koncept tillämpas alltmer på EDM -verksamhet, vilket möjliggör förbättrad produktivitet, kvalitet och spårbarhet.
Digital tvillingteknologi gör det möjligt för tillverkare att simulera och optimera EDM -processer före faktisk bearbetning, minska försöket - och - fel iterationer och förbättrar första - tid - rätt kapacitet.
Automation i EDM sträcker sig utöver den grundläggande CNC -kontrollen för att omfatta elektrod och arbetsstyckehantering, mätning och till och med elektrodtillverkning. Robotsystem kan hantera hela EDM -arbetsflödet, från att ladda råa elektrodtömmar till fräsmaskiner för elektrodberedning till överföring av färdiga mögelinsatser till efterföljande operationer.
Implementeringen av omfattande datainsamling och analyssystem möjliggör kontinuerlig förbättring av EDM -operationer. Maskininlärningsalgoritmer kan identifiera mönster i historiska data för att förutsäga optimala parametrar för nya applikationer, minska installationstiden och förbättra kvaliteten för formsprutad plastproduktion.

Miljö- och säkerhetshänsyn
Miljöpåverkan
Miljöpåverkan av EDM -operationer i formsprutad plastformning av mögel har blivit en allt viktigare övervägande. Traditionella kolväte - baserade dielektriska vätskor utgör miljö- och hälsorisker, vilket leder till utveckling av mer miljövänliga alternativ.
Vatten - baserad dielektrik, medan de presenterar vissa tekniska utmaningar, erbjuder betydande miljöfördelar och antas alltmer för lämpliga applikationer.
Korrekt hantering och bortskaffande av EDM -avfallsprodukter, inklusive använt dielektrisk vätska, slam som innehåller eroderade partiklar och konsumerade elektroder, kräver efterlevnad av miljöregler och bästa praxis.
Säkerhetshänsyn
Säkerhetshänsyn i EDM -operationer sträcker sig utöver de uppenbara elektriska farorna till att omfatta brandrisker förknippade med kolvätedielektrik, exponering för metallpartiklar och ångor och ergonomiska problem relaterade till elektrod och arbetsstyckehantering.
Viktiga säkerhetsprotokoll:
Rätt ventilationssystem för att ta bort ångor
Brandundertryckningssystem för kolvätedielektrik
Personlig skyddsutrustning för operatörer
Regelbunden utrustningskontroll och underhåll
Trender och utveckling
Framtiden för EDM -teknik i formsprutad plastformning av mögel fortsätter att utvecklas med framsteg inom maskindesign, kontrollsystem och processförståelse.
Hybridbearbetning
System som kombinerar EDM med fräsning eller laserbearbetning erbjuder nya möjligheter för effektiv produktion av komplexa injektionsgjutna plastformar.
Kraftförsörjningskort
Ny halvledarteknologi och intelligenta kontrollalgoritmer förbättrar bearbetningshastigheten och ytkvaliteten för formsprutade plastapplikationer.
Micro - EDM -teknik
Aktivera produktion av mögelfunktioner med mikrometerdimensioner för att möta miniatyriseringstrender i formsprutad plast.
Tillsatsstillverkning
3D -utskrift av elektroder med komplexa geometrier revolutionerar EDM -produktiviteten för vissa formsprutade mögelprogram.

Ekonomiska överväganden och kostnadsoptimering
EDM: s ekonomiska livskraft för formsprutad plastformning av mögel beror på många faktorer inklusive materialkostnader, bearbetningstid, kvalitetskrav och alternativa tillverkningsalternativ. Medan EDM vanligtvis har lägre materialborttagningshastigheter jämfört med konventionell bearbetning, gör dess förmåga att bearbeta härdade material och producera komplexa geometrier ofta det mest ekonomiska eller endast livskraftiga alternativet för vissa mögelfunktioner.
Kostnadsfaktorer
Elektrodmaterial och tillverkningskostnader
Maskintid och operatörsarbete
Förbrukningsvaror inklusive dielektriska vätskor och filter
Maskinavskrivningar och underhåll
Optimeringsstrategier
Kombinera flera elektroder till klusterkonstruktioner
Optimering av övergångar till efterbehandling
Implementera automatisering för lampor - ut produktion
Välja optimala elektrodmaterial för varje applikation
Livscykelkostnadsanalys av EDM -utrustning för formsprutad plastformningstillverkning måste inte bara överväga initialkapitalinvesteringar utan också driftskostnader, underhållskrav och teknisk föråldring. Moderna EDM -system med avancerade kontrollfunktioner och automatiseringsfunktioner kan ha högre initialkostnader men kan ge överlägsen lång - termvärde genom förbättrad produktivitet, kvalitet och flexibilitet.